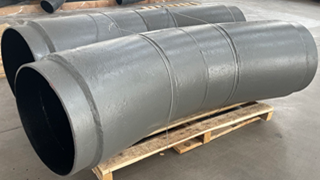
陶瓷耐磨管 出现磨损快、陶瓷脱落、堆焊层开裂或爆管漏料,多数并非材料本身不行,而是选型、工艺、施工、运维四个环节失控。本文按工况拆解四大失效根因,给出"四道防线"预防法与应急修复步骤,并说明陶瓷复合与双金属堆焊的选型边界,帮助电厂、矿山、冶金等用户把停机损失降低。
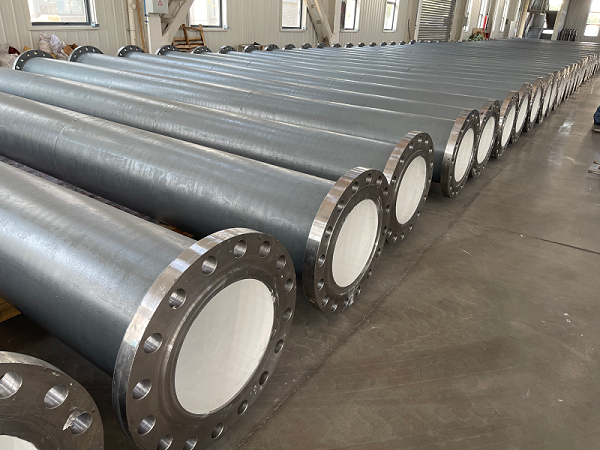
耐磨管"掉瓷、磨穿、开裂、爆管"通常不是单一原因,而是 选型错配 + 工艺缺陷 + 施工损伤 + 运维缺失 叠加的结果。把这四个环节管住,绝大多数早期失效可以避免。
2. 为什么会"掉瓷"和"磨损快"?(陶瓷复合 / 贴片类)
陶瓷贴片耐磨管靠氧化铝陶瓷片通过胶粘、镶嵌等方式固定在钢管内壁。以下问题会直接导致早期失效:
粘接 / 贴合工艺缺陷:若胶层不耐高温、不耐老化,或施工时钢管内壁除锈、粗化不到位,在介质冲刷与温度循环下胶层先失效,陶瓷随之整片脱落。
热膨胀不匹配:氧化铝陶瓷与钢管基体的热膨胀系数差异较大。电厂启停、煤粉/烟气温度波动会产生交变热应力,反复作用导致陶瓷开裂、边缘翘起后脱落。
工况错配:大颗粒、高冲击、强剪切工况(如矿山尾矿、高炉冲渣)若只用薄贴片陶瓷,陶瓷易被冲击碎裂。此类工况更适合整体陶瓷复合或双金属堆焊结构。
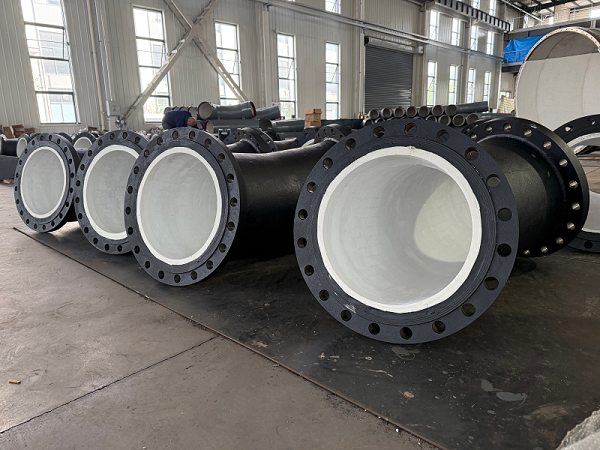
双金属堆焊耐磨管是在基管内壁堆焊高合金耐磨层。两类开裂需主要防范:
· 结合不良与稀释率过高:堆焊耐磨层若与基材冶金结合不良,或焊接稀释率失控,耐磨层硬度与韧性失衡,运行中易剥落、穿孔。
· 冷却应力开裂:大长直管或厚壁件焊后冷却不均产生残余应力,在弯头、变径等应力集中处易萌生裂纹,逐步扩展至漏料。
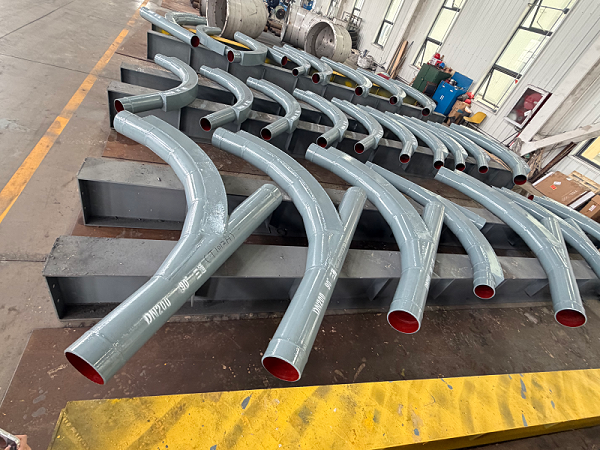
· 其一·选型防线 :按介质颗粒、温度、流速、冲击强度选结构——高温腐蚀工况优先陶瓷复合;高冲击工况优先双金属堆焊或整体陶瓷;弯头、变径等磨损集中处加强壁厚与结构。
· 其二·工艺防线:优先选用多重防脱结合的工艺。"陶瓷三重防脱工艺"(机械镶嵌 + 无机胶 + 焊接固定)可明显降低热应力与脱粘风险;双金属侧采用机器人自动堆焊以提升层间结合一致性。
· 其三·施工防线:规范内壁表面处理与胶层固化;焊接时避开热影响区;禁止电焊飞溅直击陶瓷、野蛮吊装与检修锤击。
·其四 ·运维防线:建立定期巡检,用敲击听声法检测陶瓷空鼓;对弯头、三通等易损件设定更换周期;储备快速修补套管应对突发穿孔。
1. 立即隔离:发现漏料先停输、泄压,防止扩大冲刷。
2. 局部修复:小面积脱瓷可用同材质陶瓷片 + 耐高温无机胶补片;堆焊层局部剥落可现场补焊(需评估基体余厚)。
3. 整段更换:基体已减薄至安全余量以下或裂纹贯穿时,整段更换并复核选型是否错配。
4. 复盘选型:反复在同一位置失效,多半是结构选型错误,应重新选型,而非只修不换。
· 同一管线半年内多次掉瓷 → 复核是否为高冲击工况错配,考虑改双金属或整体陶瓷。
· 弯头寿命明显短于直管 3 倍以上 → 弯头单独加强或改用耐磨弯头专型。
· 温度波动剧烈且频繁脱粘 → 优先多重防脱工艺或整体复合结构。
Q1:陶瓷耐磨管一般能用多久?
A:寿命取决于介质颗粒硬度、温度、流速与工艺质量,需结合具体工况评估。可先用"敲击听声 + 壁厚抽检"建立本厂更换周期。
Q2:安装时怎么做才不容易掉瓷?
A:主要在三处——焊接避开陶瓷热影响区、严禁飞溅直击陶瓷;吊装用软吊带避免碰撞;对口时不用大锤校正。
Q3:已经脱落或磨穿了怎么修补?
A:小面积脱瓷用同材质陶瓷片 + 耐高温无机胶补片;穿孔优先快速修补套管隔离,再安排停输整段更换。
Q4:弯头、三通为什么更容易坏,怎么选?
A:弯头处介质转向产生二次流与冲击,磨损速率远高于直管。应选耐磨弯头专型或在弯头处加强结构/壁厚。
Q5:陶瓷复合和双金属堆焊到底怎么选?
A:高温、腐蚀、需内衬完整优先陶瓷复合;大冲击、高磨损、可现场修复优先双金属堆焊。
江苏奥为装备制造有限公司为耐磨管件源头实体工厂,主营碳化硅陶瓷复合管、陶瓷贴片耐磨管、双金属堆焊耐磨管等产品,面向电厂、矿山、冶金、煤化工、水泥及海外矿业工程总包等客户提供耐磨输送解决方案。如需结合具体工况选型或获取资料,可联系企业进一步沟通。